Herstellung von Edelstahlrohren der 400er Serie: Leitfaden zum nahtlosen vs. geschweißten Verfahren
News Details
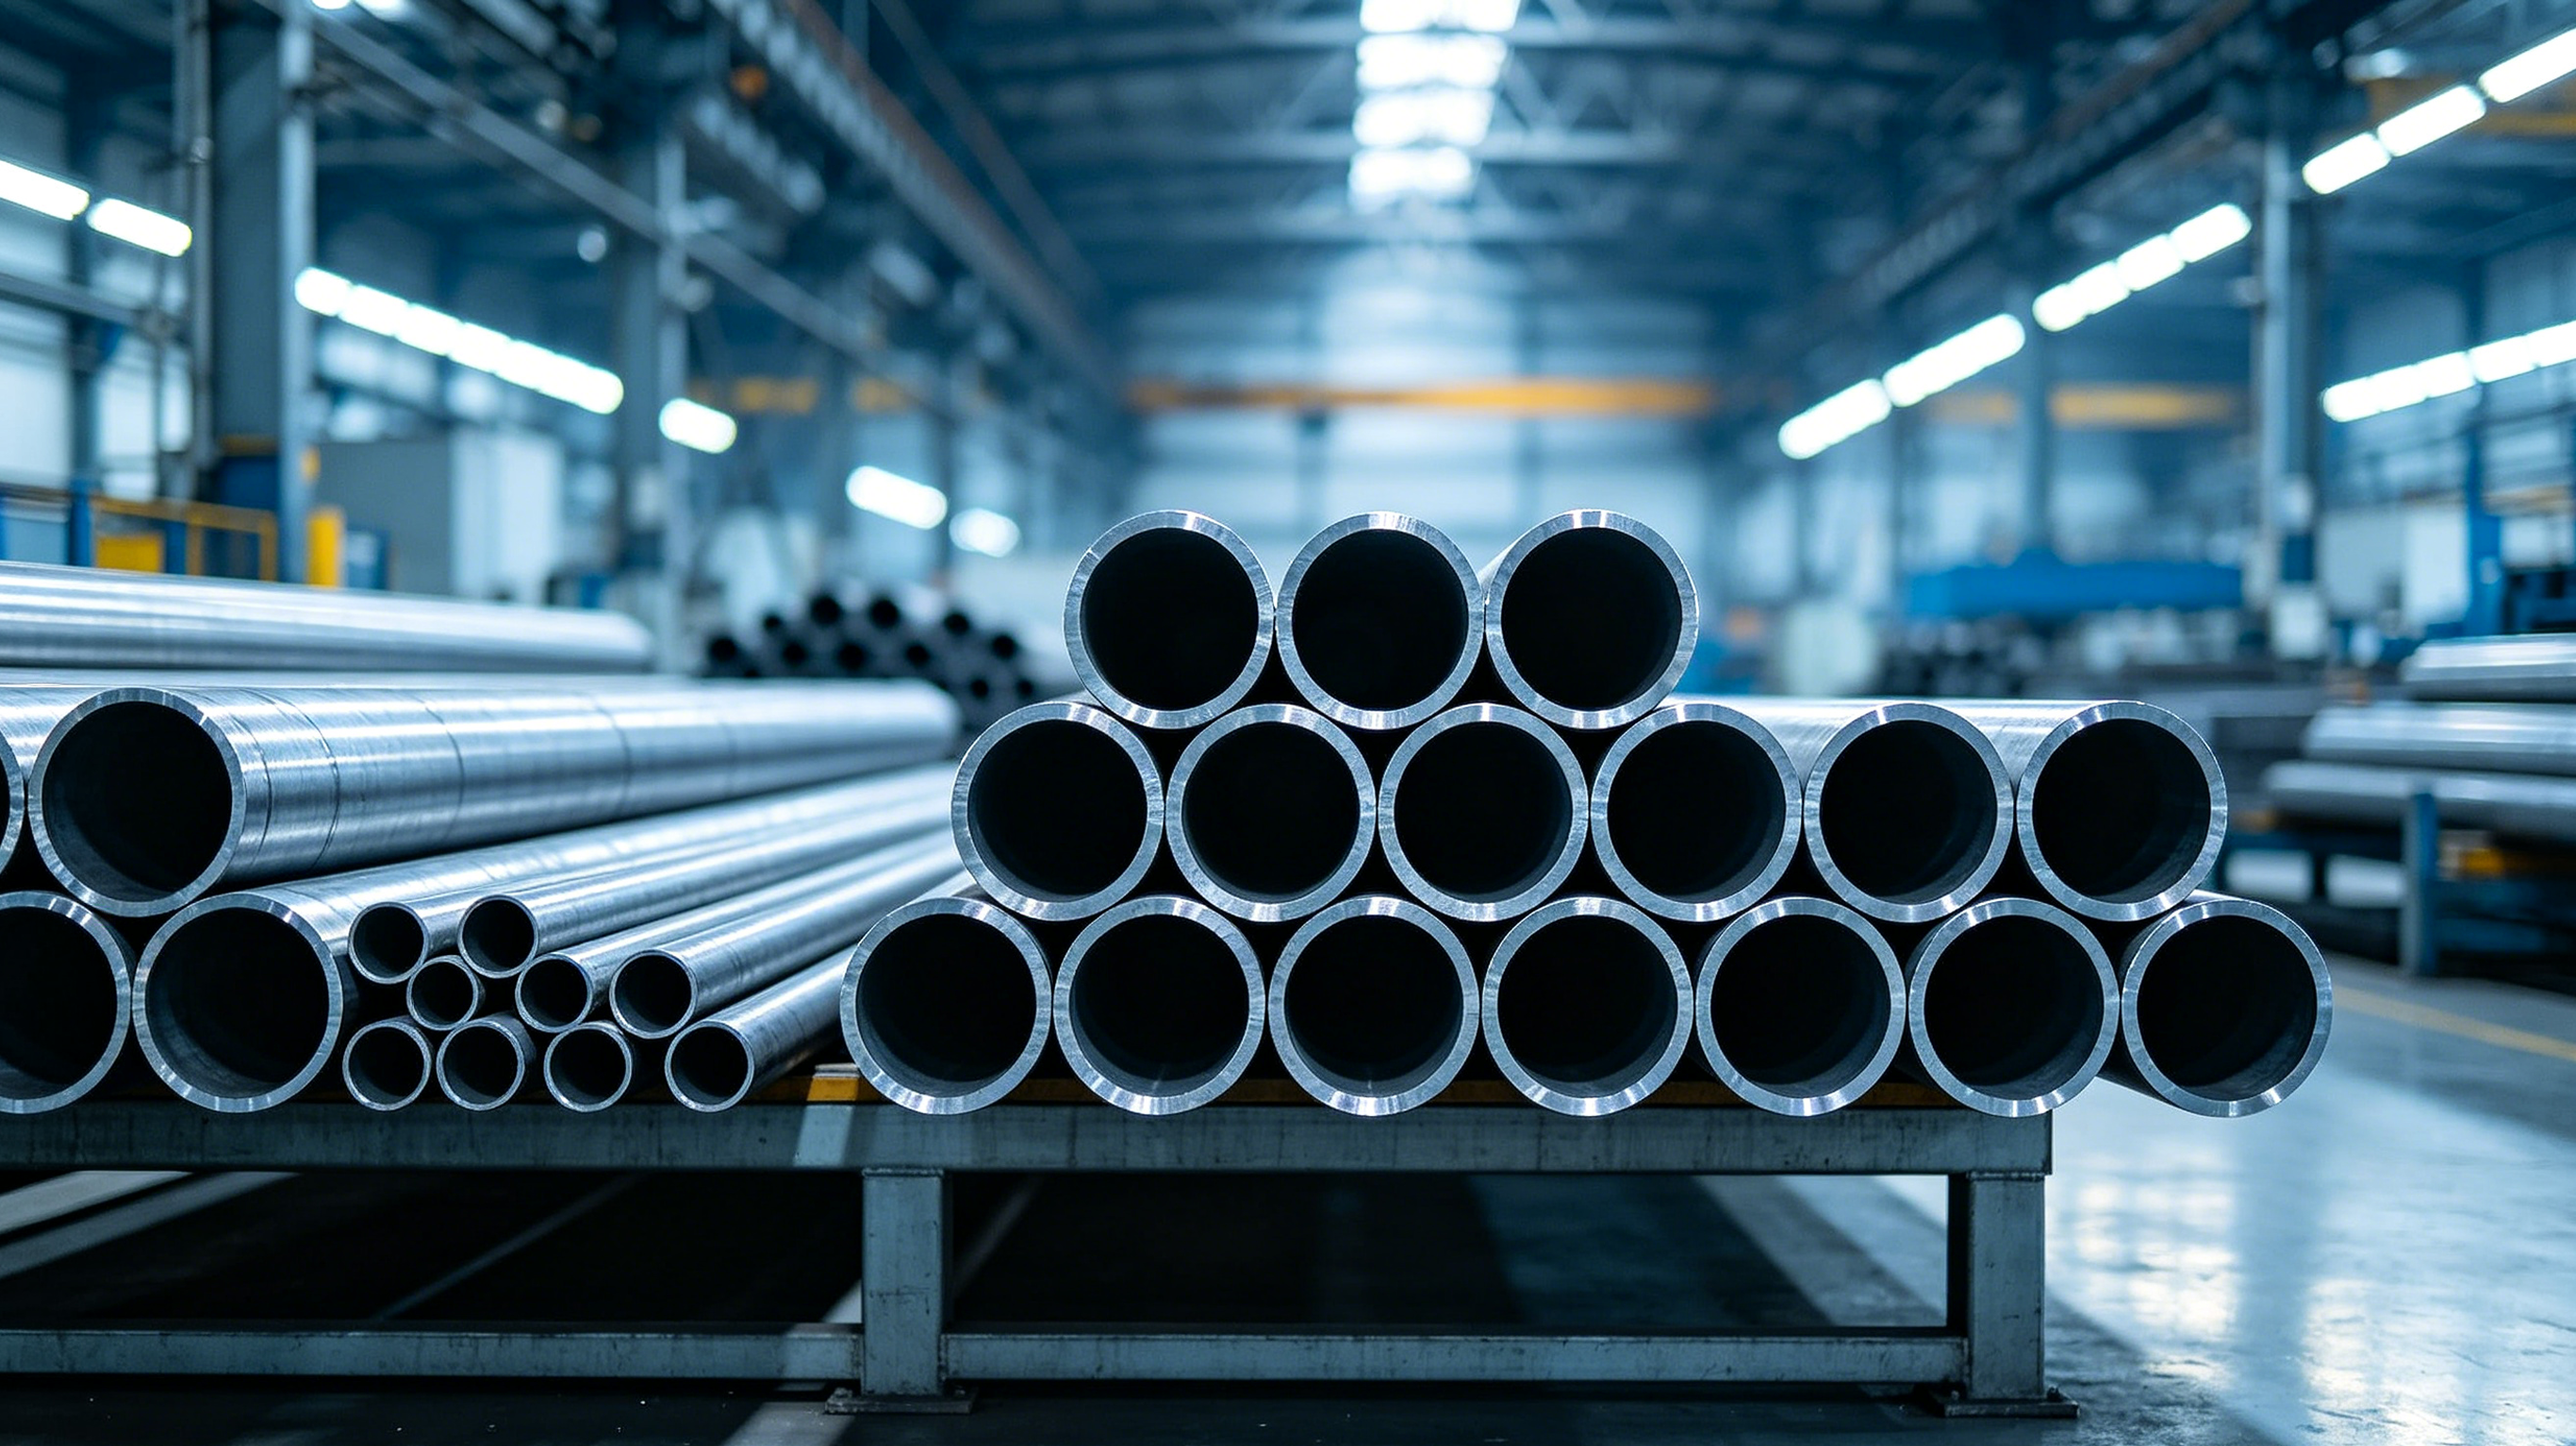
In der modernen industriellen Produktion dient das Edelstahlrohr der 400er Serie als wichtiges Bauteil für Wärmetauscher, Automobilabgassysteme und Hochdruckfluidleitungen. Die 400er Serie umfasst ferritische Stähle wie 409L und 430 sowie martensitische Stähle wie 410 und 420. Im Gegensatz zu den gängigen Metallen der 300er Serie erfordern diese spezifischen Legierungen während der Produktion aufgrund ihrer einzigartigen magnetischen und strukturellen Eigenschaften hochprezise Heiz- und Kühlparameter.
Um Einkaufsmanager und Ingenieure zu helfen, zu verstehen, wie diese Materialien hergestellt werden, unterteilen Fabriken die Produktion in zwei Hauptverfahren: nahtlose und geschweißte Verarbeitung. In diesem Leitfaden werden wir die vollständigen schrittweisen Herstellungsabläufe für beide Arten von Stahlrohren aufschlüsseln.
Der vollständige Herstellungsprozess für nahtlose 400er Serienrohre
Nahtlose Stahlrohre werden aus einem einzigen massiven Metallstück ohne Verbindungen oder Längsschweißzonen gefertigt. Daher verteilt diese kontinuierliche Struktur mechanische Belastungen gleichmäßig, was sie zur perfekten Wahl für Hochdruck- und sicherheitskritische Anwendungen macht.
1. Rohmaterialprüfung und Erhitzung
Die Herstellung beginnt mit massiven runden Stahlbrammen. Zuerst prüfen Arbeiter die chemische Zusammensetzung des Stahls und schleifen alle Oberflächenrisse oder Unregelmäßigkeiten ab. Dieser Schritt ist kritisch, da kleine Oberflächenfehler sich während der Heißverarbeitung zu tiefen Rissen ausweiten können. Anschließend gelangen die Brammen in einen großen Rotationsofen zur Hochtemperaturerhitzung. Ferritische Stähle (409L/430) werden auf ein genaues Fenster von 1100°C bis 1180°C erhitzt, während martensitische Grade (410/420) zwischen 1050°C und 1120°C gehalten werden, um eine Kornvergröberung zu verhindern.
2. Rotationspiercing und Größenreduktion
Sobald die Bramme weißheiß und weich wird, treibt eine Rotationspiercingmühle einen spitzen Dorn gerade durch das Zentrum des massiven Blocks. Diese Aktion zerreißt das massive Metall kraftvoll zu einem hohlen Rohrohr. Anschließend reduziert eine Dornmühle die Wanddicke, und eine Mehrwalzen-Kalibriermühle verfeinert den Außendurchmesser, um strengen dimensionsmäßigen Grenzen zu entsprechen. Die Rohre durchlaufen dann schnelle Luftkühlstationen, um das Aufbauen dicker Oxidschichten auf der Metalloberfläche zu verhindern.
3. Individualisierte Wärmebehandlung und Richtungen
Da verschiedene Legierungen der 400er Serie unterschiedlich auf Wärme reagieren, verwenden Fabriken unterschiedliche thermische Prozesse, um die Materialfestigkeit zu finalisieren:
-
Ferritisches Rohr (430/409L): Rohre durchlaufen einen kontinuierlichen Glühofen bei 800°C bis 880°C, gefolgt von langsamer Abkühlung. Dieser Prozess beseitigt innere Spannungen und macht das Metall weich genug für einfaches Biegen und Stanzen.
-
Martensitisches Rohr (410/420): Rohre im Weichzustand durchlaufen eine Standardglühung bei 750°C bis 820°C. Für Hochdruck- oder verschleißfeste Rohre wenden Arbeiter jedoch einen umfassenden Abschreck- und Hochtemperaturanlassprozess an, um die physikalische Härte zu maximieren.
Schließlich durchlaufen die Rohre eine automatisierte Mehrwalzen-Richtmaschine, um Biegungen zu korrigieren, gefolgt von Strahlentrocknung oder Säurebeizen, um dunkle Oberflächenoxide zu entfernen.
4. Prüfung, Kalibrierung und Finish
Vor dem Versand durchlaufen die geraden Rohre strenge zerstörungsfreie Prüfungen, bei denen sowohl Wirbelstrom- als auch Ultraschallgeräte zur Prüfung auf innere Fehler oder unebene Wände eingesetzt werden. Anschließend werden die Rohre auf genaue Längen zugeschnitten. Je nach Kundenplänen erhalten die Innen- und Außenflächen eine mechanische Spiegelpolitur, eine Haarnadelbürstung oder eine chemische Passivierung. Schließlich durchläuft jedes einzelne Rohr einen hydrostatischen Wasserdrucktest, um sicherzustellen, dass es keine Lecks gibt, bevor es endgültig verpackt wird.
Der vollständige Herstellungsprozess für geschweißte 400er Serienrohre
Während die nahtlose Herstellung sich auf massive Brammen konzentriert, stützt sich die Produktion von geschweißten Rohren auf kontinuierliche automatisierte Maschinen, um flache Stahlbänder in hochfeste hohle Rohre umzuwandeln. Diese Methode bietet eine ausgezeichnete Wandkonsistenz und Kosteneffizienz für Fluidtransport und strukturelle Rahmen.
1. Schlitten, Ebenen und kontinuierliches Walzformen
Der Prozess beginnt mit großen Coils aus kaltgewalzten Edelstahlbändern der 400er Serie. Eine Schlittenmaschine schneidet die breiten Metallbleche in schmale Bänder, die dem Zielrohrdurchmesser entsprechen. Diese Bänder durchlaufen Ebenwalzen, um perfekt flach zu werden, bevor sie in eine kontinuierliche Walzformmaschine eintreten. Innerhalb dieser Maschine biegen eine Reihe geformter Walzen das bewegte flache Stahlband graduell zu einer engen, kreisförmigen hohlen Form.
2. Hochfrequenzschweißen und Nahtentfernung
Wenn die Kanten des gerollten Bandes aufeinandertreffen, konzentriert ein Hochfrequenz-Induktionsschweißsystem intensive elektrische Energie auf die Naht. Die Maschine schmilzt die aufeinandertreffenden Kanten sofort und presst sie zusammen, um eine kontinuierliche Längsschweißnaht zu erzeugen. Da Legierungen der 400er Serie Wärme anders leiten als Varianten der 300er Serie, passen Betreiber die Schweißleistung und die Rohrgeschwindigkeit genau an. Sofort nach dem Schweißen schneiden automatisierte innere und äußere Schaberblätter die erhabenen Schweißnähte ab, wodurch die Rohrwände glatt bleiben, um zukünftige Fluidverstopfungen zu verhindern.
3. Inline-Wärmebehandlung und Kalibrierung
Schweißen führt natürlich zu lokalisierten Spannungen und härtet den Bereich in der Nähe der Naht aus. Daher ist eine Inline-Thermobehandlung ein obligatorischer Schritt:
-
Für ferritische 430- und 409L-Rohre eliminiert die Inline-Schnellglühung Schweißspannungen, um zu verhindern, dass das Rohr während der zukünftigen Fertigung reißt.
-
Für martensitische 410- und 420-Rohre kann die Schweißzone sehr spröde werden. Folglich verwendet die Produktionslinie eine Inline-Lösungbehandlung und langsame Abkühlung, um das Risiko von Nahtrissen zu senken.
Nach dem Abkühlen verfeinern mehrere Kalibrierwalzen die äußere Rundheit und richten das Rohr in einer kontinuierlichen Bewegung.
4. Qualitätserkennung und Oberflächenfinish
Ein Inline-Wirbelstromprüfungssystem überwacht das bewegte Rohr in Echtzeit, markiert und schneidet automatisch alle Abschnitte mit Schweißlöchern oder Mikrorissen weg. Nach dem Zuschneiden der Rohre auf genaue Kundenlängen durchlaufen die Rohre eine Oberflächenbeizung oder mechanische Politur, um die Korrosionsbeständigkeit zu maximieren. Schließlich durchlaufen Chargen hydrostatische Drucktests, visuelle Dimensionskontrollen und Salzssprühtests, bevor sie beschriftet und für den internationalen Versand verpackt werden.
FAKESI: Ihr globaler Partner für Präzisionsstahlprofile
Die Beschaffung von nachverfolgbar getesteten Edelstahlrohren der 400er Serie erfordert einen erfahrenen industriellen Partner. FAKESI (Wuxi Jiangbo Intelligent Technology) fungiert als weltweit führender Präzisionshersteller, der sich auf fortschrittliche nahtlose Rohre mit hoher Toleranz und maßgeschneiderte geometrische Profile spezialisiert hat. Indem Sie unsere hochpräzise Stahlrohrfabrik erkunden, können globale Einkaufsmanager genau sehen, wie wir Rohlegierungen zu leistungsstarken industriellen Bauteilen optimieren.
Durch kalibrierte Mehrwalzen-Richtsysteme und fortschrittliche thermische Verarbeitung liefert FAKESI fehlerfreie Stahlprofile, die perfekt in automatisierte Produktionslinien integriert werden. Unser technisches Team stellt sicher, dass jede Charge absolute dimensionsmäßige Geradheit mit struktureller Sicherheit kombiniert, sodass internationale Kunden sekundäre manuelle Anpassungen eliminieren und die Gesamtfabrikarbeitskosten senken können.
Schlussfolgerung
Zusammenfassend erfordern sowohl nahtlose als auch geschweißte Produktionslinien der 400er Serie strenge technische Kontrollen, um die metallurgischen Eigenschaften von ferritischen und martensitischen Legierungen zu handhaben. Indem die richtige Herstellmethode mit präzisen Wärmebehandlungen kombiniert wird, können Fabriken hochverlässige Rohre produzieren, die für anspruchsvolle industrielle Aufgaben entwickelt sind.
Wenn Sie einen vertrauenswürdigen globalen Lieferanten benötigen, der internationale Qualitätsstandards versteht und maßgeschneiderte Präzisionsstahlprofile anbietet, suchen Sie nicht weiter als FAKESI. Besuchen Sie unsere Website heute, um unsere Verarbeitungsmöglichkeiten zu prüfen, oder kontaktieren Sie unser Ingenieurteam, um die perfekte Rohrlösung für Ihr nächstes Projekt zu entwerfen.


